

Isı ile tedavi edilen rayların bir tedarikçisi olarak, bu rayların masaya getirdiği birçok faydayı ilk elden gördüm. Gelişmiş güç, gelişmiş aşınma direnci ve daha iyi yorgunluk performansı sunarlar, bu da onları çeşitli demiryolu uygulamaları için en iyi seçimdir. Ancak herhangi bir ürün gibi, ısı ile tedavi edilen raylar potansiyel başarısızlıklara karşı bağışık değildir. Bu blogda, ısı ile muamele edilmiş raylarla ortaya çıkabilecek olası sorunlardan bazılarına gireceğim.
1. Çatlama
Isıya göre işlenmiş raylarda en yaygın ve ciddi başarısızlıklardan biri çatlamaktır. Çatlaklar, ısıl işlem sürecinin farklı aşamalarında veya rayın hizmet ömrü boyunca oluşabilir.

Isı işlemi sırasında hızlı ısıtma veya soğutma, rayda termal gerilmeler üretebilir. Bu stresler rayın malzeme gücünü aşarsa, çatlaklar gelişmeye başlayabilir. Örneğin, bir ray çok hızlı bir şekilde söndürüldüğünde, dış katman iç çekirdekten daha hızlı soğur ve sertleşir. Bu, rayın dış ve iç kısımları arasındaki genişleme ve daralma oranlarında önemli bir fark yaratır ve bu da söndürme çatlaklarının oluşumuna yol açar.
Hizmette, tekrarlanan yükleme ve stres döngüleri nedeniyle çatlama da meydana gelebilir. Raylar sürekli olarak trenlerin ağırlığına, tekerlek ray etkileşimlerinden gelen dinamik kuvvetlere ve çevresel faktörlere maruz kalır. Zamanla, bu döngüsel yükler küçük çatlakların başlatılmasına ve yayılmasına neden olabilir. Yorgunluk çatlakları genellikle rayın yüzeyinde, genellikle kaynaklar veya yüzey kusurları gibi stres konsantrasyonlarına sahip bölgelerde başlar. Bir çatlak başladığında, sürekli yükleme etkisi altında hızla büyüyebilir ve sonunda demiryolu arızasına yol açabilir.
2. Sertlik varyasyonu
Başka bir potansiyel arıza modu, demiryolu çapraz bölümü boyunca sertlik varyasyonudur. Isıl işlemenin, rayın tutarlı performansını sağlamak için tek tip bir sertlik dağılımı elde etmesi beklenir. Bununla birlikte, çeşitli faktörler bu tekdüzeliği bozabilir.
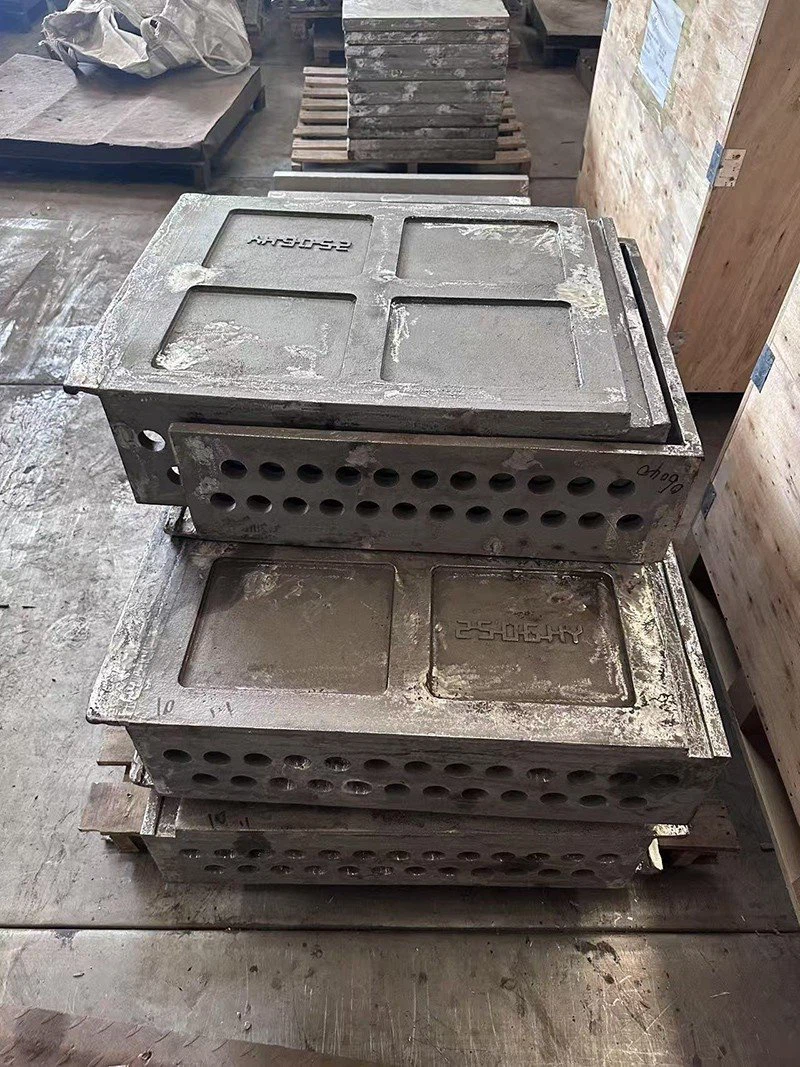
Tasarımı ve işletimiIsıl işlem Fırını Alt Tabaklarönemli bir rol oynayabilir. Fırın alt plakaları düzgün ısı transferi sağlamazsa, rayın bazı kısımları farklı şekilde ısıtılabilir veya soğutulabilir. Örneğin, fırında sıcak veya soğuk lekeler varsa, bu tek tip olmayan sıcaklık bölgelerine maruz kalan ray alanları farklı sertlik değerlerine sahip olacaktır.
Ek olarak, rayda kullanılan çeliğin bileşimi de sertlik homojenliğini etkileyebilir. Karbon, manganez veya diğer alaşım elemanlarındaki farklılıklar gibi kimyasal bileşimdeki küçük varyasyonlar, sertleştirilebilirlikte lokal farklılıklara yol açabilir. Tutarsız sertliğe sahip bir ray düzensiz giyebilir, daha yumuşak alanlar daha sert olanlardan daha hızlı aşınır. Bu eşit olmayan aşınma, düzensiz palet geometrisi, artan tekerlek -ray kuvvetleri ve nihayetinde rayın hizmet ömrünü azaltma gibi sorunlara neden olabilir.
3. Mikroyapı kusurları
Isı ile işlenmiş bir rayın mikro yapısı, mekanik özelliklerinin temel bir belirleyicisidir. Mikroyapıdaki herhangi bir kusur potansiyel arızalara yol açabilir.
Yaygın bir mikroyapısal kusur, tutulan östenitin varlığıdır. Söndürme işlemi sırasında, östenitin bir kısmı istenen martensite veya diğer sert fazlara dönüşmeyebilir. Tutulmuş östenit nispeten yumuşak ve kararsızdır. Zamanla, stres veya sıcaklık değişikliklerinin etkisi altında martensite dönüşebilir. Bu dönüşüm, ray içindeki boyutsal değişikliklere ve içsel streslere neden olabilir, bu da çatlamaya veya diğer hasar biçimlerine yol açabilir.
Başka bir konu, metalik olmayan inklüzyonların oluşumudur. Oksitler, sülfitler veya silikatlar gibi bu kapanımlar stres konsantratörleri olarak işlev görebilir. Rayın sünekliğini ve tokluğunu azaltabilir, bu da onu çatlama ve yorgunluk başarısızlığına daha duyarlı hale getirebilir. Metalik olmayan inklüzyonlar, ısı işlemi sırasında çelik yapım işleminden veya ortamdan kaynaklanabilir. Örneğin, fırın atmosferi düzgün bir şekilde kontrol edilmezse, oksijen oksit inklüzyonları oluşturmak için çelikle reaksiyona girebilir.
4. Kalıntı stresi
Kalıntı gerilmeleri, ısıl işlem işleminden sonra rayda kalan iç gerilmelerdir. Bu streslerin rayın performansı ve dayanıklılığı üzerinde önemli bir etkisi olabilir.
Daha önce de belirtildiği gibi, ısıl işlem sırasında hızlı ısıtma ve soğutma termal kalıntı gerilmeler üretebilir. Rayın yüzeyindeki gerilme kalıntıları gerilmeleri özellikle ilgilidir, çünkü servis yüklerinden dış gerilmelerle birleşebilirler. Kombine stres seviyesi, rayın gücünü aşabilir ve erken çatlamaya yol açabilir.
Sıkıştırma artık gerilmeleri ise, bazı durumlarda dış yüklerden gerilme gerilmelerine karşı koyabildikleri için yararlı olabilir. Bununla birlikte, sıkıştırıcı artık gerilmelerin büyüklüğü ve dağılımı iyi değilse, kontrol ediliyorlarsa, sorunlara da neden olabilirler. Örneğin, aşırı basınç artık gerilmeleri boyutsal instabiliteye yol açabilir ve rayın zamanla çözülmesine veya deforme olmasına neden olabilir.
5. Yüzey dekarbürizasyonu
Yüzey dekarbürizasyonu, ısıl işlem sırasında rayın yüzeyindeki karbon içeriğinin azaltıldığı bir işlemdir. Bu genellikle ray yüksek sıcaklıklarda oksitleyici bir atmosfere maruz kaldığında ortaya çıkar.
Yüzeydeki karbon kaybı, rayın sertliğini ve aşınma direncini önemli ölçüde azaltabilir. Dekarbürlenmiş bir yüzey daha yumuşaktır ve aşınma ve plastik deformasyona daha yatkındır. Sonuç olarak, demiryolu artan aşınma yaşayabilir, bu da daha kısa bir hizmet ömrüne yol açabilir. Yüzey dekarbürizasyonu, daha yumuşak yüzey döngüsel yüklemeye daha az dayanabildiğinden, yorgunluk çatlaması riskini de artırabilir.
Yüzey decarbürizasyonunu önlemek için fırın atmosferinin uygun kontrolü esastır. Azot bazlı veya vakum ortamı gibi koruyucu bir atmosfer kullanmak, demiryolu yüzeyi ve oksijen arasındaki teması en aza indirmeye yardımcı olarak dekarbürizasyon olasılığını azaltabilir.
Potansiyel başarısızlıkları azaltmak
Bir tedarikçi olarak, ısı ile işlenmiş raylarımızın potansiyel arızalarını en aza indirmek için birkaç adım atıyoruz. Düzgün sertlik ve mikroyapı sağlamak için ısıtma hızı, soğutma hızı ve tutma süresi gibi ısıl işlem işlemi parametrelerini dikkatlice kontrol ediyoruz. Mikroyapısal kusurlar ve sertlik varyasyonları riskini azaltmak için kimyasal bileşim üzerinde sıkı kontrollü yüksek kaliteli çelik kullanıyoruz.
Ayrıca, üretim sürecinin her aşamasında katı kalite kontrol denetimleri gerçekleştiriyoruz. Ultrasonik test ve manyetik partikül testi gibi yıkıcı olmayan test yöntemleri, iç veya yüzey kusurlarını tespit etmek için kullanılır. Ayrıca artık stres seviyelerini izliyoruz ve dağılımlarını optimize etmek için önlemler alıyoruz.
Çözüm
Isı ile işlenmiş raylar birçok avantaj sunar, ancak potansiyel başarısızlıklar yoktur. Çatlama, sertlik varyasyonu, mikroyapısal kusurlar, artık stres ve yüzey dekarbürizasyonu, bu rayların performansını ve dayanıklılığını etkileyebilecek ana konulardan bazılarıdır. Bir tedarikçi olarak, üretim sürecini dikkatlice kontrol ederek ve katı kalite kontrol önlemleri uygulayarak yüksek kaliteli ısı ile işlenmiş raylar üretmeye kararlıyız.
Isı işlenmiş raylar için pazardaysanız ve size güvenilir ürünler sağlayabileceğimiz hakkında daha fazla bilgi edinmek istiyorsanız, ulaşmaktan çekinmeyin. Özel gereksinimlerinizi tartışmak ve ihtiyaçlarınızı karşılayan çözümler sunmak için buradayız. İster yeni bir demiryolu hattı inşa ediyor olun, ister mevcut rayları değiştirin, ısı ile işlenmiş raylarımız aradığınız performansı ve dayanıklılığı sağlayabilir. Tedarik tartışmasına başlamak ve projeniz için en iyi ısı ile işlenmiş rayları elde ettiğinizden emin olmak için bugün bizimle iletişime geçin.
Referanslar
-Amm El Kitabı, Cilt 4: Isı Tedavisi.
-Boyer, o (ed.). (1988). İzotermal dönüşüm ve soğutma dönüşüm diyagramlarının atlası.
-Krauss, G. (2005). Çelikler: Isıl işlem ve işleme ilkeleri.


